d tyče oceli k hotové čepeli: řemeslo nožířské dílny krok za krokem
Nůž vzniká v okamžiku, kdy se sejde několik rozhodnutí, z nichž žádné nelze později vzít zpět. Volba oceli určuje, jak se bude čepel brousit a jak dlouho vydrží ostrá. Způsob tvarování rozhoduje o vnitřní stavbě materiálu. Tepelné zpracování dává noži tvrdost a houževnatost — nebo mu je nenávratně upře. Teprve pak přichází výbrus, rukojeť a ostří, tedy ta část práce, které si uživatel všimne nejdřív.
Tento web sbírá vysvětlení jednotlivých kroků tak, jak na sebe v dílně skutečně navazují. Nejde o návod ke koupi ani o katalog. Jde o popis toho, co se v každé fázi s ocelí děje a proč se určité postupy v nožířství drží, i když by šly obejít.
Co na těchto stránkách najdete
Materiály jsou seřazené podle skutečného sledu práce v dílně. Každý oddíl lze číst samostatně, ale dává větší smysl v pořadí, v jakém je uveden.
- Uhlíkové a nerezové oceli — z čeho pramení rozdíl v korozivzdornosti, tvrdosti a chování při ostření.
- Kování, nebo úběr materiálu — dvě cesty ke stejnému tvaru a jejich důsledky.
- Formování výbrusu — geometrie, která rozhoduje o řezu víc než samotná ostrost.
- Žíhání před obráběním — proč se ocel před vrtáním a pilováním změkčuje.
- Kalení a volba kalicího média — rychlost ochlazení, deformace a praskliny.
- Popouštění a tvrdost podle Rockwella — kompromis mezi tvrdostí a houževnatostí.
- Broušení a leštění čepele — postup přes zrnitosti a nejčastější chyby.
- Rukojeť: střenky, řapová montáž, materiály — konstrukce, lepidla a impregnace.
- Ostření a rovnání ostří — úhly, brousky, ocílka a řemen.
- Péče o čepel — čištění, sušení, oleje a skladování.
Uhlíkové a nerezové oceli: v čem je rozdíl
Nožířské oceli se v praxi dělí na dvě velké skupiny podle obsahu chromu. Uhlíkové oceli mají chromu málo nebo vůbec; jejich vlastnosti stojí na uhlíku, případně na menším podílu manganu, křemíku a vanadu. Nerezové oceli obsahují zhruba třináct a více procent chromu rozpuštěného v matrici, což na povrchu udržuje tenkou pasivní vrstvu oxidu bránící korozi.
Rozdíl není jen v tom, zda čepel chytne rez. Chrom váže část uhlíku do tvrdých karbidů. Ty zvyšují odolnost proti opotřebení, ale zároveň ztěžují dosažení velmi jemného ostří a zpomalují ostření. Uhlíková ocel s jemnou strukturou se naostří rychleji a dokáže mít ostří o poznání tenčí; zaplatí za to nutností otírat čepel do sucha a čas od času ji ošetřit.
Patina, kterou uhlíková čepel po několika týdnech používání získá, není vada. Je to vrstva stabilních oxidů, která další korozi spíš zpomaluje. Rez je oproti tomu rezavě oranžová, sype se a vytváří v povrchu důlky.
Na co se ptát před volbou oceli: Bude nůž pracovat v mokru nebo v kontaktu s kyselými potravinami? Očekává se od něj dlouhá výdrž ostří, nebo snadná obnova na jednoduchém brousku? Kdo bude nůž udržovat a jak často? Jaké tepelné zpracování je v dané dílně reálně proveditelné?
Chování při práci
Vysoce legované oceli s velkým podílem karbidů drží ostří déle při řezání abrazivních materiálů, ale hůř snášejí boční namáhání a při hrubé práci se u nich častěji vylamuje ostří. Jednodušší oceli bývají houževnatější a odpouštějí víc chyb, včetně chyb v kalírně.
Tloušťka za ostřím
Značka oceli se přeceňuje. To, jak nůž řeže, určuje z velké části tloušťka materiálu bezprostředně za ostřím. Tenká čepel z průměrné oceli řeže lépe než tlustá čepel z oceli výborné — jen se dřív otupí.
Kování, nebo odebrání přebytečného materiálu
Tvar čepele lze získat dvěma cestami. Buď se ocel za vysoké teploty přetvaruje kladivem, nebo se z ploché tyče odebere všechno, co k noži nepatří. Obě cesty vedou k použitelnému noži a obě mají svá omezení.
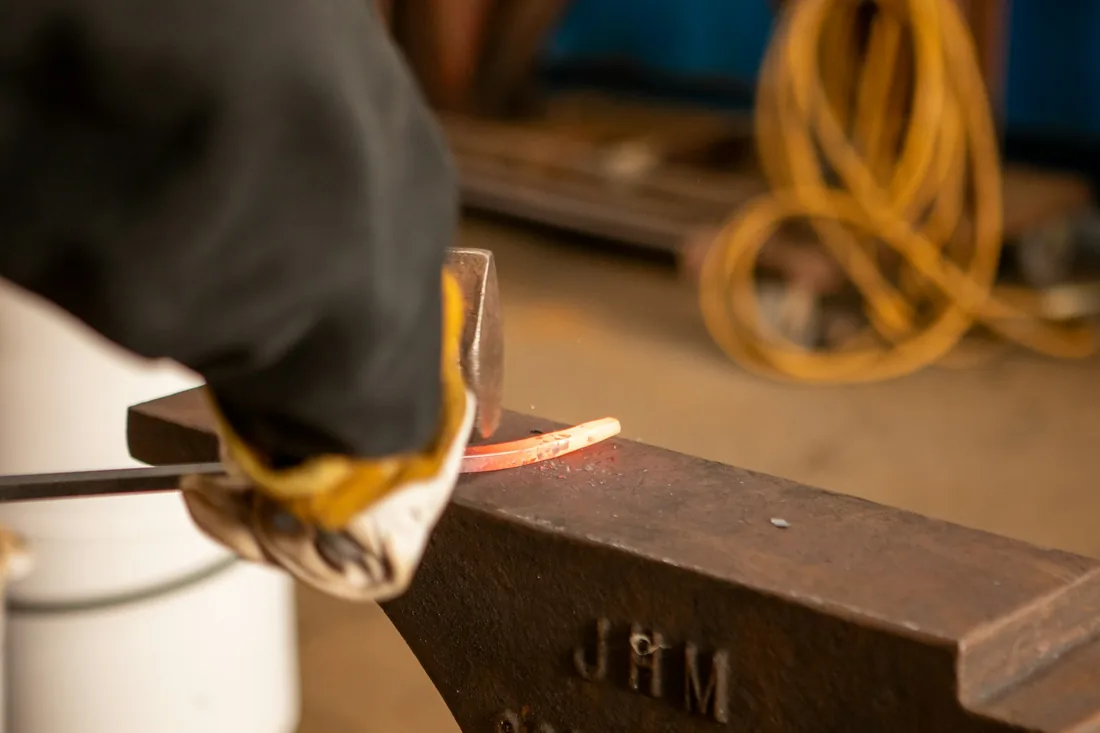
Kování posouvá materiál tam, kde je ho potřeba, a šetří ocel. Umožňuje protáhnout hrot, vytvarovat řapík bez ztráty průřezu a připravit hrubý výbrus ještě před obráběním. Cenou je nutnost hlídat teplotu: kování za příliš nízké teploty vnáší do materiálu vnitřní pnutí a trhliny, kování za příliš vysoké hrubne zrno a ocel se stává křehkou. Po kování proto vždy následuje normalizace, tedy několik cyklů ohřevu a volného chladnutí na vzduchu, které strukturu srovnají.
Úběr materiálu je předvídatelnější. Vychází se z válcované tyče se známou tloušťkou a strukturou, tvar se vyřeže a vybrousí. Nevýhodou je spotřeba oceli a to, že u pásové brusky lze snadno přehřát tenké okraje. Materiál se přitom nesmí dostat na barevné náběhy — v tenkých partiích to znamená ztrátu vlastností ještě předtím, než nůž vůbec dorazí do kalírny.
- Při kování udržovat teplotu v pracovním rozsahu dané oceli a raději ohřát znovu než dokončit ránu za studena.
- Po kování zařadit normalizační cykly, jinak zůstane hrubé zrno a nerovnoměrné pnutí.
- Při úběru materiálu chladit ve vodě, brousit krátkými záběry a hlídat okraje, kde teplota stoupá nejrychleji.
- Ponechat ostří tlusté zhruba jeden milimetr; tenké ostří se v kalírně zvlní nebo praskne.
- Otvory pro nýty vrtat před kalením, dokud je ocel měkká.
Formování spusků a volba výbrusu
Spusk je plocha, která vede od hřbetu nebo od poloviny šířky čepele k ostří. Její tvar rozhoduje o tom, jak nůž vstupuje do materiálu a jak se v něm chová dál. Ostří samotné je jen posledních několik desetin milimetru; všechno předchozí dělá spusk.
Plochý spusk
Rovná plocha od hřbetu k ostří dává tenký a stabilní řez. Je náročný na přesnost, protože každá odchylka je na rovné ploše vidět. Varianta vedená jen od poloviny šířky nechává čepeli tuhý hřbet.
Konvexní spusk
Mírně vypouklá plocha přidává materiál za ostřím a tím i pevnost. Hodí se tam, kde nůž pracuje sekavým pohybem nebo naráží na tvrdý podklad. Řez je o něco méně hladký.
Dutý spusk
Vydutá plocha vzniklá broušením o obvod kotouče. Za ostřím je materiálu nejméně, takže nůž řeže velmi ochotně, ale tenký přechod je citlivější na poškození a při každém dalším ostření se profil mění rychleji.
Bez ohledu na typ platí, že spusk má být na obou stranách stejně vysoký a přechodová linie k plochám čepele má být souvislá. Nerovnoměrná výška spusků způsobí, že nůž při řezu uhýbá do strany.
Žíhání před obráběním
Ocel dodávaná v tyčích bývá měkká, ale po kování, po řezání plamenem nebo po předchozím tepelném zpracování může být tvrdá natolik, že se do ní nedá vrtat ani pilovat. Žíhání na měkko ji vrátí do stavu, kdy je obrobitelná: ohřev na teplotu doporučenou pro danou ocel, výdrž a velmi pomalé chladnutí, obvykle v peci nebo v izolačním materiálu.
Smysl kroku není jen v pohodlí při obrábění. Rovnoměrná struktura před kalením znamená rovnoměrnou reakci při kalení. Čepel, která jde do pece s nestejnorodou strukturou, se s větší pravděpodobností zdeformuje nebo praskne.
Rozdíl mezi pojmy: žíhání na měkko snižuje tvrdost pro obrábění, normalizace zjemňuje a srovnává zrno po kování a žíhání na odstranění pnutí odbourává napětí vzniklé při hrubém úběru. V dílenské praxi se často provádějí za sebou.
Kalení a volba chladicího prostředí
Kalení je ohřev nad kritickou teplotu, výdrž na této teplotě a následné rychlé ochlazení. Cílem je zachytit strukturu ve stavu, který ocel za normálních okolností nezaujme — v martenzitu. Ten je tvrdý a zároveň velmi křehký, proto kalení nikdy nestojí samo o sobě.
Zásadní je rychlost ochlazení. Musí být dost vysoká, aby se přeměna stihla, ale ne vyšší, než ocel snese. Každá značka má vlastní požadavek a právě podle něj se volí prostředí.
Chladicí prostředí
- Olej
- Nejčastější volba pro oceli kalitelné v oleji. Chladí mírněji než voda, takže riziko trhlin a deformací je menší. Používají se oleje určené ke kalení s definovanou rychlostí; teplota lázně se obvykle drží mírně zvýšená.
- Voda a solné roztoky
- Velmi rychlé ochlazení, které vyžadují některé jednoduché uhlíkové oceli. Nároky na přesnost jsou vysoké a riziko prasknutí v přechodech tvaru také.
- Vzduch a stlačený vzduch
- Prostředí pro oceli kalitelné na vzduchu, typicky vysoce legované a mnohé nerezové. Deformace bývají malé, ohřev ale vyžaduje přesnější řízení teploty a delší výdrž.
Čepel se do lázně ponořuje svisle, hrotem napřed a bez otálení. Pohyb v lázni má být klidný a podél čepele, nikoli do stran — příčný pohyb ohýbá materiál právě v okamžiku, kdy je nejzranitelnější. Prasklina se často ohlásí tichým lupnutím a objeví se až po vyjmutí, typicky v místě ostrého vnitřního rohu u řapíku.
- Ohřívat rovnoměrně a nechat čepel na teplotě dost dlouho, aby se prohřála v celém průřezu.
- Vnitřní rohy zaoblit ještě před kalením; ostrý roh je koncentrátor napětí.
- Objem lázně volit dostatečný, jinak se prostředí během kalení ohřeje a ochlazení zpomalí.
- Popouštět co nejdříve po vychladnutí, ideálně týž den — zakalená čepel může prasknout i po několika hodinách ležení.
- Tvrdost ověřit jednoduchou zkouškou pilníkem: po správném kalení pilník po ostří klouže a nezabírá.
Popouštění a tvrdost podle Rockwella
Zakalená čepel je tvrdá, ale při prvním bočním zatížení se rozlomí. Popouštění, tedy ohřev na relativně nízkou teplotu s výdrží a klidným chladnutím, část napětí uvolní a martenzitu vrátí houževnatost. Tvrdost přitom o něco klesne — a právě o velikost tohoto poklesu se hraje.
Tvrdost se u nožů udává ve stupnici Rockwell C, zkráceně HRC. Měří se hloubka vtisku diamantového kužele při definovaném zatížení. Většina kuchyňských a užitkových nožů se pohybuje zhruba mezi 56 a 62 HRC; nižší hodnoty znamenají snazší ostření a větší toleranci k nárazu, vyšší delší výdrž ostří a větší riziko vylomení.
Popouštěcí teplota se volí podle oceli a podle zamýšleného použití, obvykle v rozmezí nižších stovek stupňů. Běžně se popouští dvakrát s úplným vychladnutím mezi cykly. Barevné náběhy na očištěném povrchu dávají hrubou představu o dosažené teplotě, ale spolehlivé měření nenahradí.
Užitečné je popouštět nerovnoměrně: hřbet a řapík lze změkčit víc než ostří. Nůž pak snese ohyb, aniž by ztratil řezivost tam, kde na ní záleží.
Broušení a leštění čepele
Po tepelném zpracování zůstává na čepeli okuje, stopy po hrubém úběru a často mírné zvlnění. Následuje postupné čištění povrchu přes stále jemnější zrnitosti. Pravidlo je jednoduché: každý další krok musí odstranit veškeré stopy kroku předchozího, jinak se hrubé rýhy objeví i po dlouhém leštění.
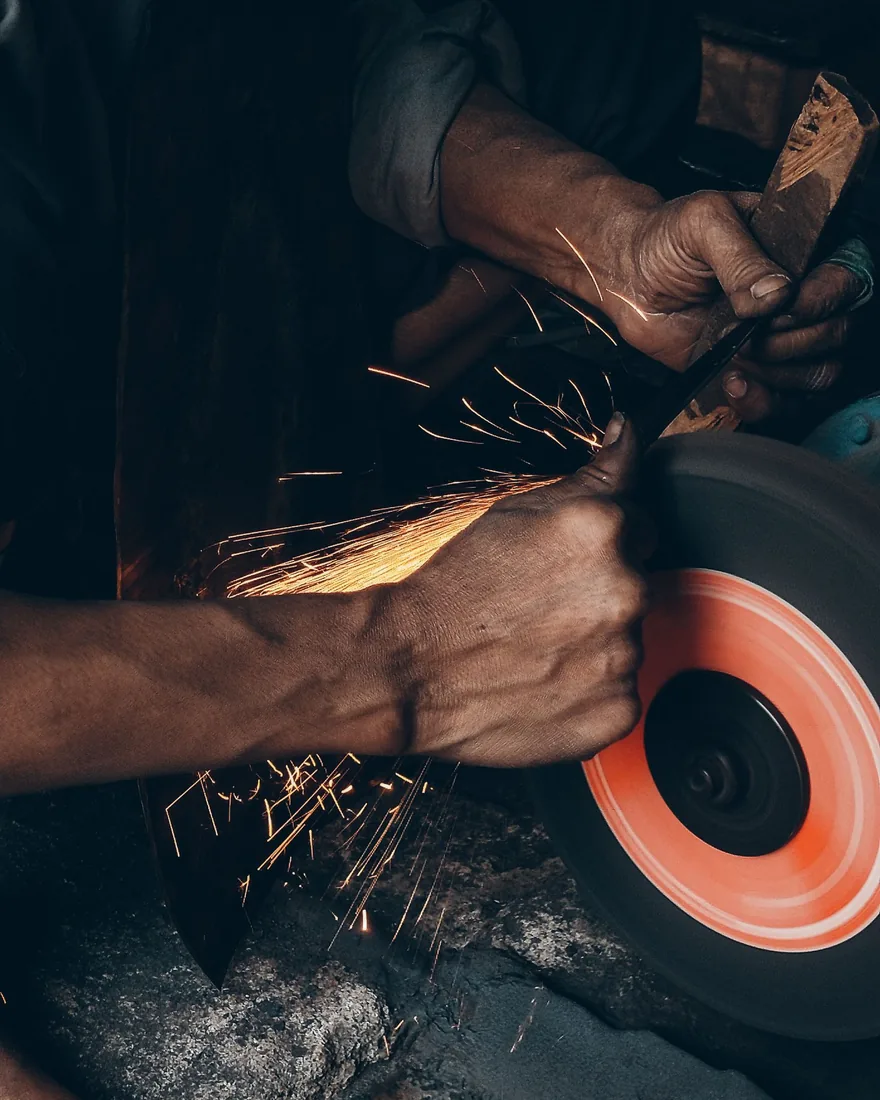
Nejčastější chybou je přeskakování zrnitostí. Druhou nejčastější je teplo. Zakalená čepel se dá zničit i na brusce — stačí, aby se tenký okraj rozehřál do modra, a v tom místě je ocel nenávratně měkká. Proto se brousí krátce, s malým přítlakem a s průběžným chlazením ve vodě.
Ruční dokončení
Broušení brusným papírem na tvrdé podložce srovná plochy tam, kde pásová bruska vytváří prohlubně. Směr tahu se mezi zrnitostmi otáčí o devadesát stupňů, takže je hned vidět, kdy jsou předchozí rýhy pryč.
Povrchové úpravy
- Satén — jednosměrné jemné rýhy, prakticky nejméně náročný povrch na údržbu.
- Zrcadlo — leštění pastou po dokonalém vyčištění rýh; krásné, ale zvýrazňuje každý škrábanec.
- Matný povrch po otryskání — dobře maskuje stopy užívání, u uhlíkových ocelí ale snáz drží vlhkost.
- Řízená patina — u uhlíkových ocelí rovnoměrná tmavá vrstva místo nahodilých skvrn.
Rukojeť: střenky, řapová montáž a materiály
Rukojeť je jediná část nože, které se uživatel dotýká. Rozhoduje o kontrole nad nástrojem víc než tvar čepele a přitom je to místo, kde se chyby projeví nejrychleji — uvolněním, prasknutím dřeva nebo vlhkostí zatékající pod materiál.
Střenky na průběžném řapu
Řap prochází rukojetí v plné šířce a z obou stran se na něj lepí a nýtuje dvojice střenek. Konstrukce je pevná a snadno kontrolovatelná. Dosedací plochy musí být rovné, otvory bez vůle a lepidlo rozprostřené po celé ploše. Boky řapu se před lepením zdrsní a odmastí.
Skrytý řap zasazený do jednoho kusu
Užší řap se zasouvá do otvoru vyvrtaného a vydlabaného v jednom kusu materiálu. Rukojeť působí celistvě a lehčeji, ale spoj nelze zvenčí zkontrolovat. Otvor se dělá s malou vůlí a vyplňuje se pryskyřicí; přebytek musí mít kudy uniknout, jinak se materiál rozštípne. Mezi čepel a rukojeť se často vkládá záštita nebo objímka, která přechod zpevní.
Materiály
- Tvrdé dřevo — dobře se opracovává a příjemně sedí v ruce; pracuje s vlhkostí a potřebuje ošetření.
- Stabilizované dřevo — dřevo prosycené pryskyřicí ve vakuu; rozměrově klidné a odolné vůči vlhkosti.
- Březová kůra — vrstvený materiál s tichým, teplým povrchem, který v ruce neklouže.
- Kompozity z tkanin a pryskyřice — velmi odolné a lhostejné k vlhkosti, na dotek chladnější.
- Roh a kost — tradiční materiály citlivé na výkyvy vlhkosti a na teplo při broušení.
Impregnace a dokončení
Nestabilizované dřevo se ošetřuje olejem, který proniká do struktury a tvrdne v ní — nejčastěji lněným nebo tungovým, případně směsí oleje a vosku. Nanáší se tence a opakovaně, s dostatečným časem na zaschnutí mezi vrstvami; přebytek se setře. Silná lakovaná vrstva vypadá zprvu lépe, ale při poškození pod ni vzlíná vlhkost a oprava znamená odstranit ji celou.
Před lepením je vhodné celou montáž nasucho složit a zkontrolovat dosednutí, směr otvorů i orientaci střenek. Po nanesení lepidla už na rozmýšlení není čas.
Ostření a rovnání ostří
Ostření znamená odebrat materiál tak, aby se dvě plochy potkaly v co nejtenčí linii. Rovnání je něco jiného: ohnuté ostří se pouze vrací do osy, aniž se odebírá materiál. Nůž, který přestal řezat po pár minutách práce, obvykle nepotřebuje brousit, ale narovnat.
Úhel
Menší úhel řeže lépe, větší vydrží déle. Pro kuchyňské nože se obvykle volí zhruba patnáct až dvacet stupňů na stranu, u nožů určených k hrubší práci i více. Podstatnější než přesná hodnota je držet úhel stejný po celé délce ostří a při každém dalším ostření.
Postup
- Brousit jednu stranu, dokud se po celé délce ostří neobjeví jemný otřep na straně druhé.
- Otočit nůž a zopakovat totéž, dokud otřep nepřejde zpět.
- Přejít na jemnější brousek a střídat strany kratšími tahy.
- Otřep odstranit lehkými tahy na řemeni nebo na nejjemnějším kameni.
- Ostrost ověřit na papíře nebo na měkkém materiálu, nikoli na nehtu či prstu.
Nástroje
- Vodní a olejové kameny — dobrá kontrola, dostupné v širokém rozsahu zrnitostí; kameny je třeba udržovat rovné.
- Diamantové plotny — rychlý úběr i u vysoce legovaných ocelí, zůstávají rovné.
- Ocílka — nebrousí, pouze rovná ohnuté ostří; hladká varianta je k čepeli šetrnější než ozubená.
- Kožený řemen s pastou — dokončení a odstranění otřepu; příliš měkká podložka ostří zaobluje.
Péče o čepel v běžném provozu
Většina poškození, se kterými se nože vracejí do dílny, nevzniká při řezání. Vzniká v myčce, v zásuvce plné jiného nádobí a při odkládání mokré čepele na odkapávač. Údržba je proto hlavně otázkou několika návyků.
- Mýt ručně, ihned po použití, vlažnou vodou a měkkou houbou; do myčky nůž nepatří.
- Utírat do sucha, včetně přechodu mezi čepelí a rukojetí, kde vlhkost zůstává nejdéle.
- Uhlíkovou ocel po kontaktu s kyselými potravinami opláchnout a osušit bez čekání.
- Před delším uložením nanést tenkou vrstvu oleje vhodného pro daný účel; u kuchyňských nožů volit olej bez zápachu a bez zdravotního rizika.
- Skladovat v magnetické liště, v bloku nebo v pouzdře — nikoli volně mezi kovovým nádobím.
- Řezat na dřevě nebo plastu; sklo, kámen a keramika ostří spolehlivě zničí.
- Nepoužívat nůž jako páku, šroubovák ani sekáč na kosti, pokud k tomu nebyl postaven.
- Dřevěnou rukojeť čas od času lehce přeolejovat, jakmile povrch zešedne a začne sát vodu.
Pravidelná drobná péče je nesrovnatelně jednodušší než obnova zanedbané čepele. Odstranění důlkové koroze znamená ubrat materiál z celé plochy a s ním i část původní geometrie.
Kontakt a povaha projektu
Pervatra je informační a redakční projekt věnovaný nožířskému řemeslu. Publikuje výhradně vlastní texty o materiálech, tepelném zpracování, montáži a údržbě nožů. Neprodává nože ani nástroje, nenabízí zakázkovou výrobu a neposkytuje placené služby.
Poznámky k obsahu, upřesnění nebo dotaz k některému z témat lze poslat e-mailem na [email protected]. Jiný kontaktní kanál projekt nevede a na webu nejsou žádné formuláře.